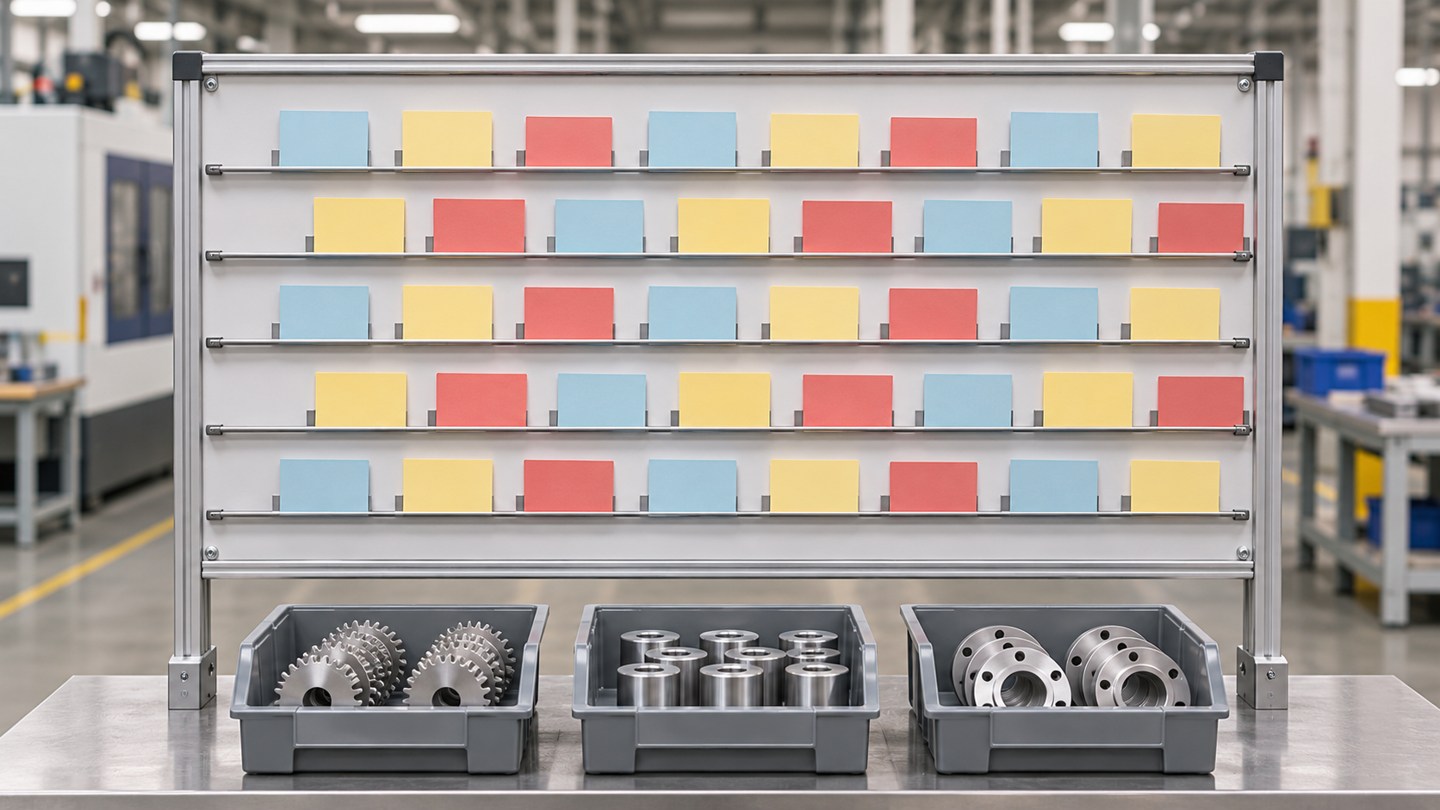
Perakitan membuat semua varian A pada Senin lalu memenuhi varian B pada Selasa. Angka mingguan masuk target, tetapi beberapa pesanan B menunggu sampai esok dan gudang menyiapkan komponen dalam lonjakan. Heijunka adalah cara meratakan volume atau campuran produk dalam periode tertentu sehingga pelepasan pekerjaan mengikuti pola yang lebih stabil.
Kapan Heijunka Layak Diuji?
Mulai dari keluarga produk dengan langkah produksi serupa, kebutuhan berulang, dan waktu setup yang telah diukur. Periksa apakah kebutuhan harian dapat ditangani dengan stok penyangga barang jadi yang disepakati atau urutan produksi yang sesuai tanggal janji. Pada produk yang dibuat khusus sesuai pesanan, keputusan urutan dan kapasitas biasanya perlu lebih banyak perhatian daripada menyimpan semua varian.
Perataan membantu menjaga beban, tetapi perpindahan lebih sering menambah setup. Bila proses pembersihan, validasi, atau pemeriksaan setelah pergantian menyita waktu besar, mulailah dengan ukuran lot yang realistis. Jadwal yang terlihat merata bisa kehilangan lebih banyak menit daripada manfaat yang diperoleh dari lot kecil.
Contoh Meratakan Campuran Produk per Shift
Contoh ilustratif: kebutuhan satu shift adalah 120 unit A dan 60 unit B. Satu kotak berisi 30 unit, sehingga target terdiri dari empat kotak A dan dua kotak B. Tim dapat membandingkan urutan A–A–A–A–B–B dengan A–A–B–A–A–B. Keduanya memenuhi komposisi harian, tetapi urutan kedua menyediakan B lebih awal dan membagi kebutuhan komponennya di dua bagian shift.
Urutan pertama memiliki satu pergantian varian di dalam shift dan urutan kedua memiliki tiga. Dengan asumsi tiap perubahan memakan 12 menit, percobaan kedua menambah 24 menit setup di dalam shift. Perhitungkan pula kondisi awal, misalnya bila mesin mulai dalam konfigurasi B, dan waktu pembersihan apabila perubahan A ke B berbeda dari B ke A. Bila kapasitas kosong kurang dari 24 menit, pertimbangkan lot yang lebih besar, perbaiki setup, atau sesuaikan janji penyediaan varian B.
Cara Menggunakan Papan Heijunka
Susun baris menurut jenis produk dan kolom menurut interval pelepasan. Satu kartu memuat varian, ukuran lot, sumber permintaan, dan waktu pelepasan. Pastikan semua kartu memiliki status yang terlihat. Jika material belum siap atau kualitas menahan lot, catat pengecualian dan siapa yang menyetujui pengganti. Hindari membuat kartu baru tanpa merekonsiliasi kartu yang sudah dilepas.
Dalam dashboard digital, bedakan rencana, instruksi yang sudah dikirim, dan output baik yang benar-benar selesai. Catat versi urutan jika PPIC mengubah slot. Operator dan material handler harus dapat melihat perubahan yang sama sehingga permintaan komponen tidak dikirim dua kali.
Ukuran Keberhasilan Pilot
Bandingkan keterlambatan per varian, waktu setup harian, unit baik, dan tingkat ketersediaan komponen sebelum dan sesudah percobaan. Tinjau juga apakah buffer dan barang setengah jadi meningkat. Pertahankan urutan baru hanya jika perubahan memenuhi tujuan pelanggan dan masih masuk kapasitas yang disepakati.
Rujukan konsep dan cara menyusun kartu tersedia di Lean Enterprise Institute tentang Heijunka Box. Jika jadwal PPIC dan instruksi ke lini belum sinkron, lihat LayanaERP atau diskusikan alur pelepasan pekerjaan dengan membawa satu pola permintaan, data setup, dan aturan perubahan urutan.
Sebelum melepas urutan baru, pastikan semua setup masuk dalam perhitungan kapasitas produksi. Jika varian tertentu selalu membebani satu stasiun, gunakan pembagian ulang elemen kerja sebelum memperpendek lot.