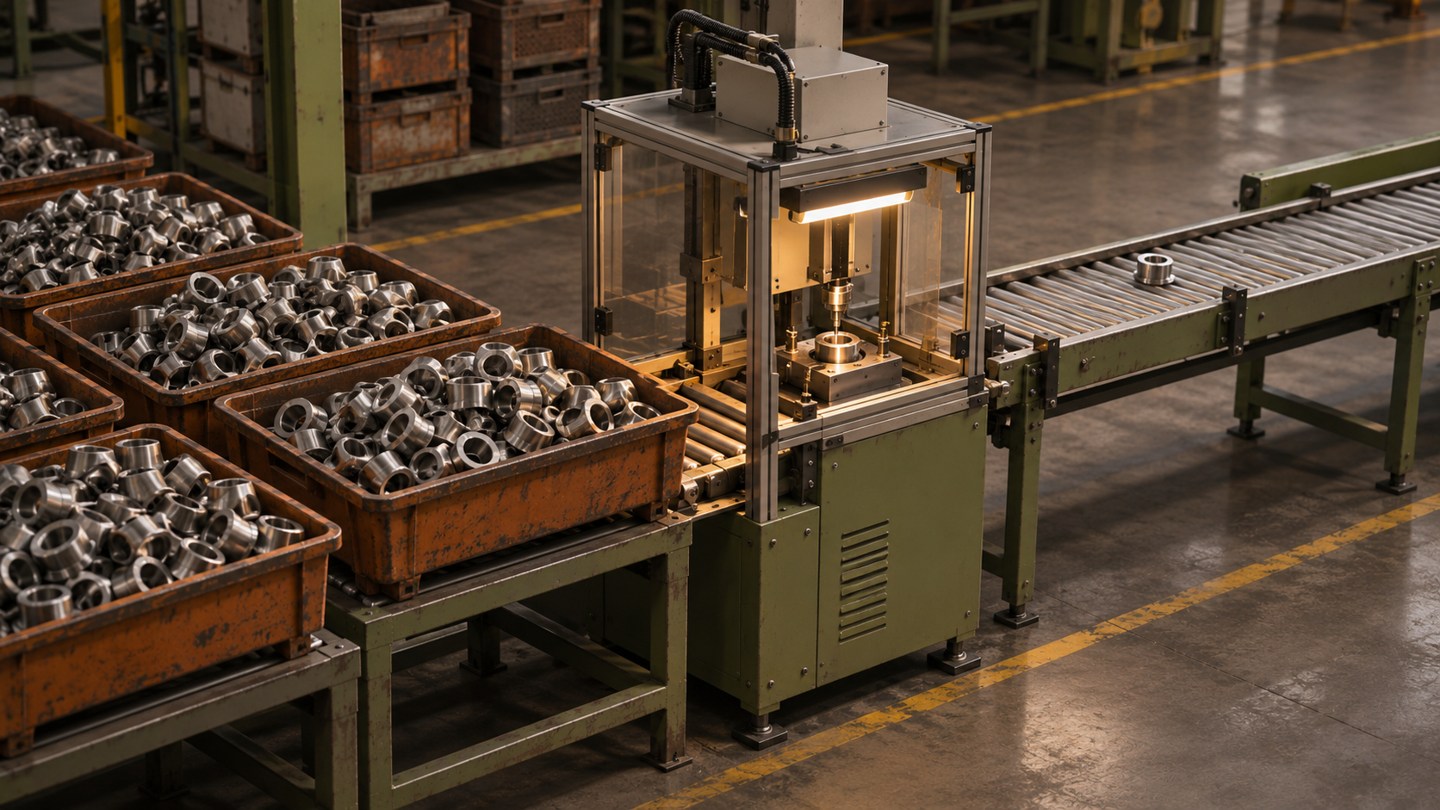
Rak sebelum inspeksi penuh menjelang akhir shift. Sebelum membeli alat inspeksi kedua, periksa kapan antrean muncul dan apa yang membuat barang menunggu. Bottleneck produksi adalah kendala yang membatasi keluaran sistem pada kondisi tertentu. Kendalanya bisa berupa stasiun, operator, cetakan, bahan, atau keputusan pelepasan kualitas.
Ikuti Aliran Barang pada Periode yang Sama
Mulai dari satu keluarga produk dan satu shift. Hitung barang yang masuk dan keluar di setiap perpindahan. Tandai apakah barang menunggu pengerjaan, giliran alat, keputusan kualitas, atau pengambilan oleh proses berikutnya. Untuk setiap stasiun, simpan waktu tersedia, waktu efektif, unit baik, dan alasan berhenti. Amati minimal beberapa kondisi yang relevan sebelum menyimpulkan pola.
Antrean naik di depan suatu proses dan langkah berikutnya kekurangan pekerjaan adalah sinyal kuat untuk diperiksa. Jika antrean meningkat sesudah proses tersebut, periksa tahap penerimanya. Jika barang dicatat berada di inspeksi tetapi ternyata menunggu hasil laboratorium, penambahan inspeksi visual mungkin tidak mengubah waktu pelepasan barang.
Uji Dampaknya terhadap Keluaran Lini
Contoh ilustratif: pemotongan menghasilkan 48 unit per jam, inspeksi melepas 34 unit baik per jam, dan pengemasan mampu menangani 50 unit per jam jika pasokan tersedia. Bila data ini berasal dari jam yang sama, produk yang sama, dan inspeksi terus mendapat barang, inspeksi adalah kandidat kendala. Selama satu jam yang stabil, selisih 14 unit antara masukan dan pelepasan dapat muncul sebagai antrean jika tidak ada aliran lain.
Uji perbaikan kecil yang aman. Misalnya pindahkan pencatatan berkas ke area persiapan dengan kontrol dan otorisasi yang tetap, lalu bandingkan unit baik yang selesai di pengemasan. Jika inspeksi lebih cepat tetapi pengemasan tidak menerima tambahan unit, cari pembatas lain yang sedang aktif. Jangan menyimpulkan perbaikan dari kapasitas lokal saja.
Bedakan Kendala Berulang dari Gangguan Sementara
Kelompokkan data berdasarkan varian, shift, dan konfigurasi alat. Lini yang lancar untuk produk A dapat tersendat untuk produk B karena jig hanya satu. Kendala juga dapat pindah setelah penjadwalan tooling diperbaiki. Tetapkan pemilik ketika kendala berpindah, sehingga laporan tidak terus menunjukkan titik tekanan dari minggu lalu.
Mulai dengan empat status sederhana: bekerja, menunggu masukan, tertahan proses berikutnya, dan berhenti karena gangguan. Untuk setiap kejadian simpan waktu dan sumber catatannya. Untuk mesin yang diintegrasikan dengan sensor, sinyal berhenti perlu konteks supaya setup normal dan hilang koneksi tidak dibaca sebagai kerusakan mesin.
Kapan Perlu Memetakan Aliran Lebih Luas?
Jika barang menunggu di beberapa tempat yang berpindah-pindah, value stream mapping membantu menelusuri waktu antarproses. Contoh metode pengamatan aktivitas tersedia dalam studi lapangan time and motion study dari Institut Teknologi Garut.
Bawa data penerimaan, pelepasan, durasi berhenti, dan keluaran baik dari satu shift ke pemetaan proses manufaktur. Anda dapat mendiskusikan kebutuhan pencatatan dan dashboard lini dengan Layana.ID sebelum menambah perangkat atau kapasitas.
Setelah menemukan kandidat, periksa perhitungan kapasitas dan beban mesin. Bila kendala berasal dari pembagian tugas manual, lihat contoh memindahkan tugas antarstasiun dengan tetap menjaga mutu.