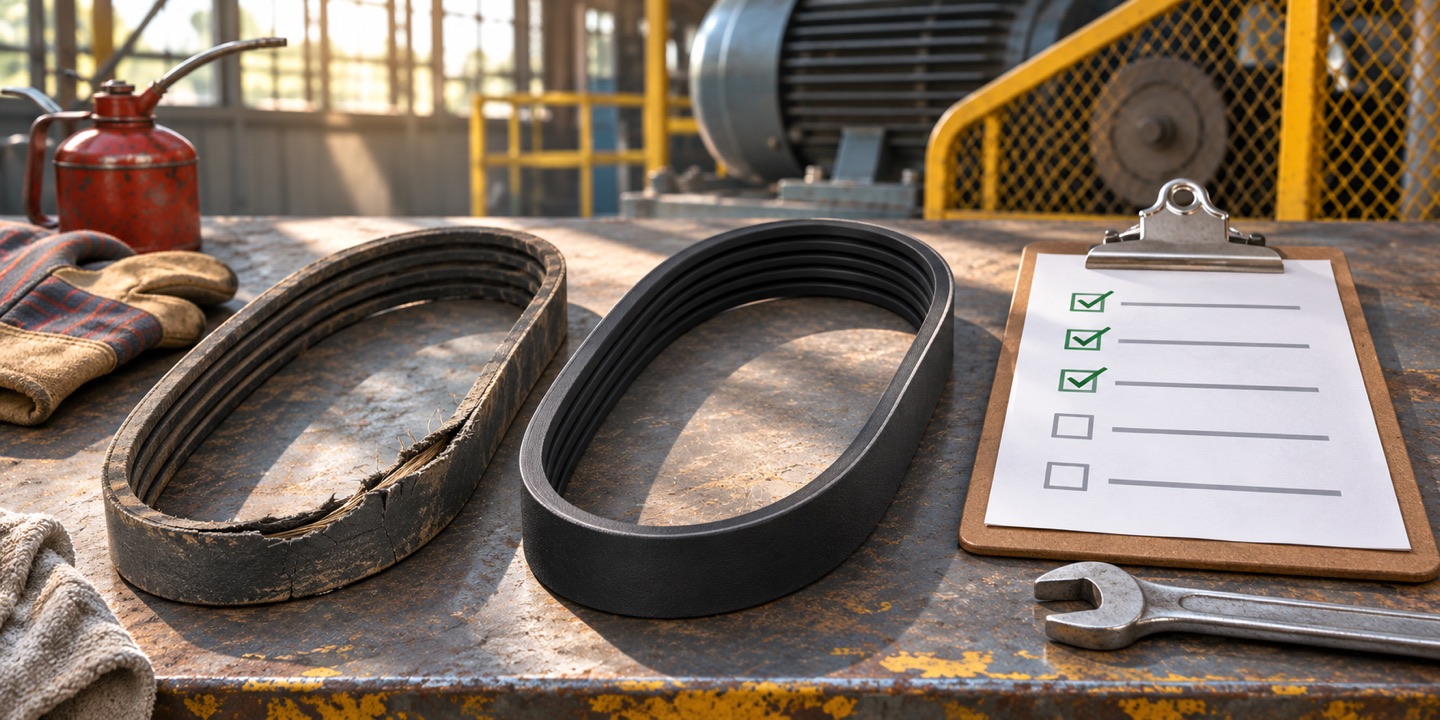
Preventive maintenance menjadwalkan perawatan sebelum aset kehilangan fungsi. Corrective maintenance memulihkan fungsi setelah cacat atau gangguan diketahui. Di pabrik, kedua pendekatan bisa berlaku pada mesin yang sama. Planner bisa menjadwalkan pemeriksaan sabuk penggerak sekaligus menyiapkan tindakan korektif jika sensor cadangan yang mudah ditukar gagal.
Bedakan Pemicu Pekerjaannya
Pekerjaan preventive dapat dipicu kalender atau jam operasi. Jika interval mengikuti jam operasi, lini dua shift akan mencapai batas lebih cepat daripada lini satu shift. Kalender lebih praktis untuk tugas yang dipengaruhi waktu berlalu atau harus dijalankan dalam jendela penghentian terjadwal.
Pekerjaan corrective dimulai ketika ditemukan cacat. Jika mesin masih aman digunakan dalam batas yang disetujui, tim dapat menjadwalkan perbaikan pada penghentian berikutnya. Bila fungsi hilang atau batas aman terlampaui, respons mengikuti prosedur penghentian dan eskalasi pabrik. Uraian strategi dari IBM memberi konteks tentang pemilihan kombinasi pendekatan.
Cara Memilih Per Mode Kegagalan
- Tentukan fungsi yang perlu dipertahankan. Pada konveyor, kehilangan fungsi bisa berarti sabuk berhenti, kecepatan tak stabil, atau bahan mulai tumpah. Setiap kondisi membutuhkan respons berbeda.
- Nilai konsekuensinya. Apakah masalah bisa menghentikan lini, mencemari produk, atau menimbulkan risiko keselamatan? Ikuti prosedur teknis dan ketentuan yang berlaku untuk fungsi kritis.
- Periksa apakah tindakan berkala membantu. Pemeriksaan masuk akal bila ada gejala yang dapat diamati dan waktu untuk bertindak. Bila pemicu kegagalan belum dipahami, penggantian berkala bisa menambah pekerjaan tanpa menyelesaikan penyebab.
- Pastikan tindakan bisa dikerjakan. Sepakati waktu akses dengan produksi, ketersediaan teknisi dan komponen, serta cara memastikan aset siap digunakan kembali.
Contoh Keputusan pada Lini Pengemasan
Dalam skenario ilustratif, sabuk konveyor retak setelah penggunaan intensif. Planner menjadwalkan inspeksi berdasarkan petunjuk pabrikan dan jam operasi. Ketika retak ditemukan pada inspeksi, teknisi mengusulkan penggantian dengan tenggat yang ditentukan berdasarkan kondisi dan prosedur pabrik. Inspeksi berkala masuk kategori preventive. Penggantian yang dipicu cacat masuk kategori corrective, sekalipun dilakukan pada shutdown yang sudah direncanakan.
Bandingkan dengan indikator cadangan yang tidak memengaruhi keselamatan atau kelangsungan produksi. Jika ada pengganti, prosedur yang jelas, dan dampak rendah, tim bisa menyiapkan respons saat gagal. Keputusan ini perlu dicatat agar semua shift memahami batasnya dan supervisor bisa meninjaunya bila dampak berubah.
Catat Alasan Perubahan Jadwal
Simpan kode aset, mode kegagalan, pemicu, tindakan, batas eskalasi, dan pemilik keputusan. Saat pekerjaan tertunda karena lini tetap berjalan, catat tanggal awal, tanggal baru, dan siapa yang menyetujui penundaan. Data tersebut membantu membedakan kegagalan strategi dari tugas yang sebenarnya belum dijalankan.
Untuk menilai apakah kebijakan perawatan mulai mengurangi frekuensi gangguan, bandingkan MTBF berdasarkan jam operasi pada kondisi sebanding. Jika inspeksi harian melibatkan operator, tetapkan batas tindakan lewat pilot Total Productive Maintenance.
Gunakan panduan evaluasi CMMS untuk menguji apakah dua jalur pekerjaan bisa dilacak di sistem. Bila jadwal perawatan harus berbagi data dengan produksi dan gudang, bawa daftar aset prioritas dan dua contoh pekerjaan ke konsultasi Layana.ID untuk memetakan alur pada LayanaERP.